客户所说的PCB“孔隙率”,可能是三种完全不同的质量问题
正衡检测可针对BGA/QFN/功率焊点空洞、通孔焊料填充、裸板孔铜或基材内部孔隙,选择2D X-ray、工业CT或金相切片,输出可追溯的图像、测量条件和定量结果。
焊点空洞、通孔垂直填充和裸板镀孔空洞的成因、算法与判据不同。委托时应明确封装、位置、产品等级、标准版本,以及需要面积比、体积比还是截面尺寸。
先分清六类常见检测对象
BGA/CSP焊球空洞
通常用X-ray评价单个焊球内的空洞面积、最大空洞、累计空洞及位置,必要时用倾斜观察或CT分离重叠结构。
QFN/BTC散热焊盘
关注热焊盘的有效连接、累计空洞、连通大孔与界面位置,需结合器件、客户和IPC-7093A要求。
功率器件大面积焊层
除总孔隙率外,还应关注界面空洞、热流路径、局部最大尺寸、裂纹和热阻影响,常采用CT或超声/切片复核。
通孔焊料垂直填充
评价焊料沿镀覆孔壁的填充高度或比例,不等于焊点内部孔隙率;判定需结合产品等级和IPC-A-610J/J-STD-001J。
孔铜与微孔填充空洞
属于裸板镀层/互连结构缺陷,关注镀铜连续性、微孔填充、界面裂纹和缺陷尺寸,通常需要微切片确认。
基材内部孔隙或分层
关注层压板、粘结片、挠性材料或热应力后的内部空洞、树脂缺失和分层,方法与焊点空洞率不同。
主要标准与适用边界
电子组件可接受性标准,覆盖组装焊点外观与部分X-ray可见特征。判定必须确认产品等级、封装类型、标准版本和客户特殊要求。
焊接电子组件的材料、工艺和验收要求,适合焊接过程与通孔/表面贴装要求策划;不等于一个通用孔隙率算法。
BGA设计与组装过程实施标准,包含BGA空洞可接受性和缺陷分析,是BGA项目的重要补充依据。
底部端子元件设计与组装过程实施标准,适合QFN/BTC热焊盘、焊膏覆盖和空洞控制讨论。
分别用于印制板可接受性及刚性印制板资格/性能要求,适合裸板孔铜、微孔、基材与内部结构的判定框架。
金相微切片制样方法,用于孔壁、微孔、焊点和层间结构的截面观察;切片位置与制样质量直接影响结论。
层压板热应力与微切片评价方法之一,可用于相关内部缺陷观察;是否适用仍需结合材料和产品规范。
不要把镀金孔隙率方法套到所有PCB
IPC-TM-650 2.3.24等“金镀层孔隙率”方法评价的是贵金属镀层微孔,并不是BGA焊点空洞、通孔填充或基材内部孔隙的通用方法。名称相似不代表测量对象相同。
三种主要方法怎样选择
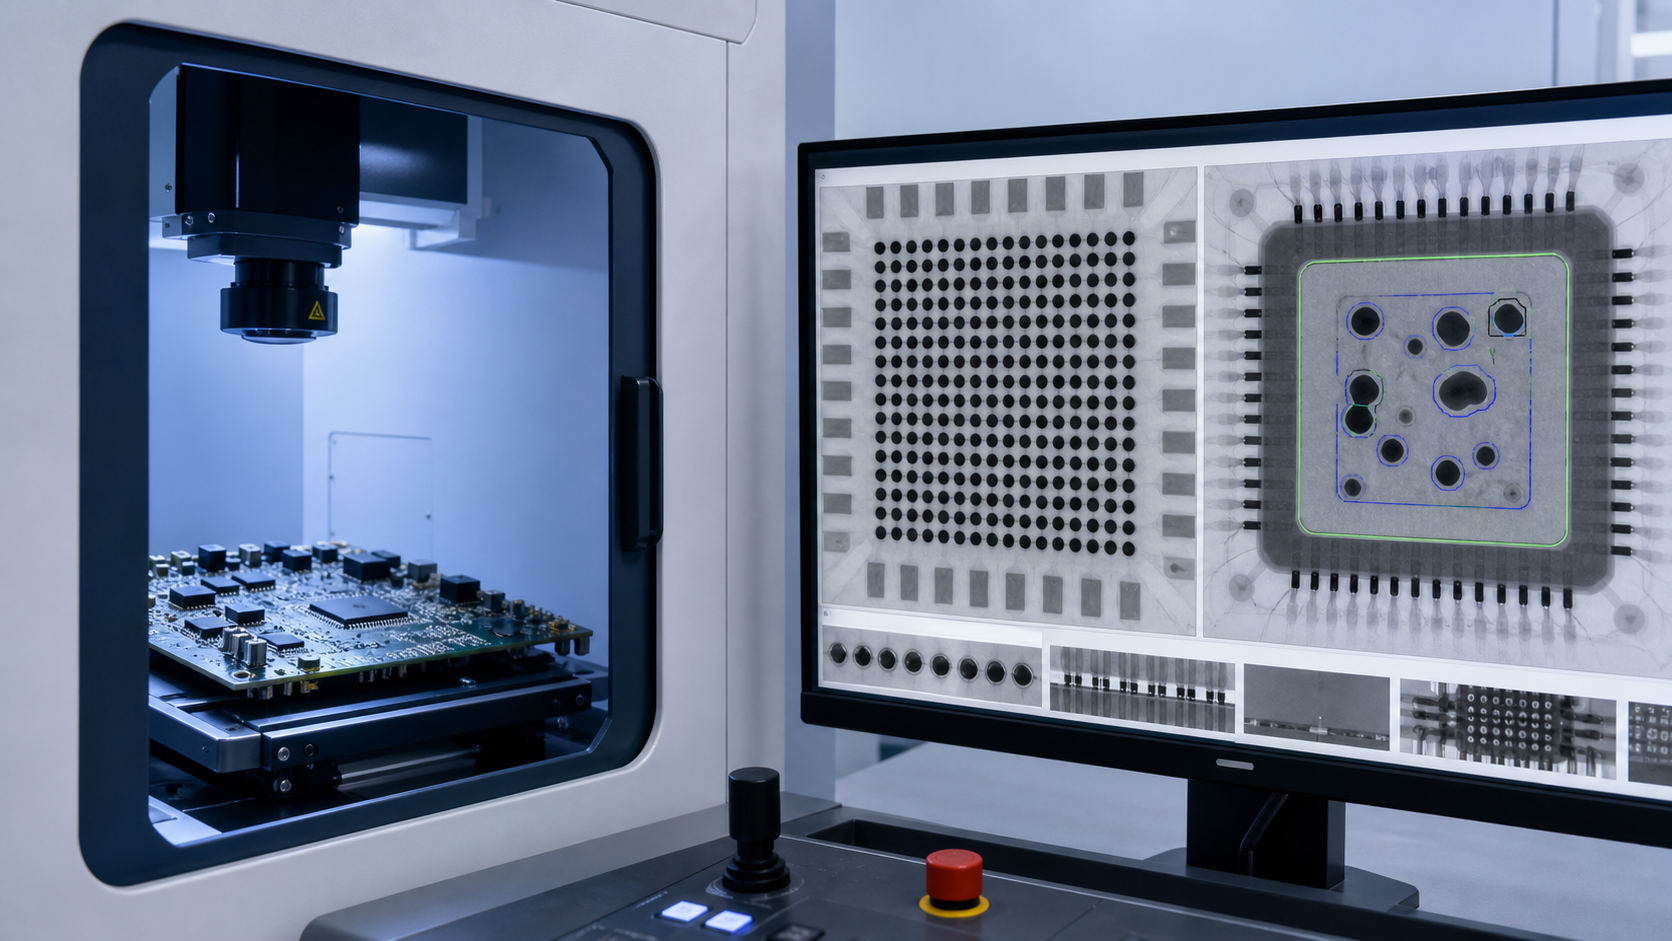
2D X-ray投影
速度快、适合批量筛查和焊点面积空洞率。复杂双面板、屏蔽罩和重叠焊点会叠加,需要倾斜角、能量与图像处理配合。
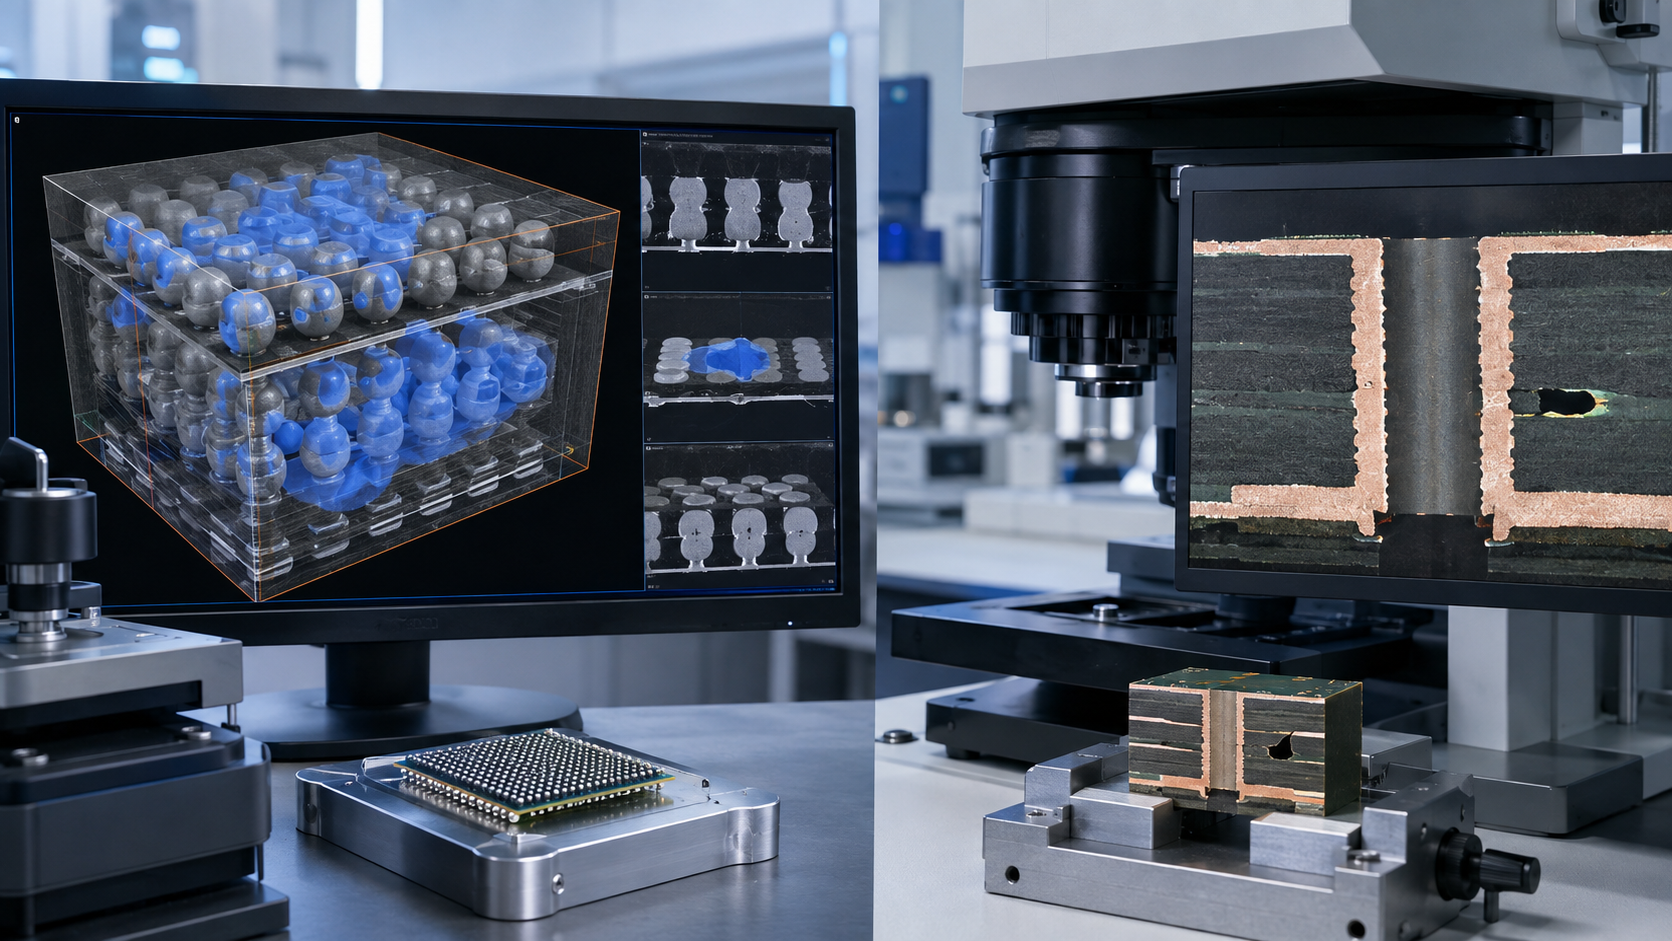
3D工业CT
通过多角度投影重建内部体积,可分层查看焊点、孔铜和基材,并计算体积孔隙率;结果依赖体素、穿透、伪影和分割阈值。
金相微切片
直接观察截面中的镀层、界面、填充、裂纹和基材结构,分辨率高但属于破坏性抽样,单个截面不代表全部三维体积。
2D X-ray焊点面积空洞率测试流程
CT体积定量与微切片观察解决不同问题
报告中应至少包含这些信息
标准和产品等级
写明IPC或客户标准的完整版本、Class等级、器件类型和判定条款;无统一限值时明确“仅实测不判定”。
样品与目标位置
记录板号、封装、焊点坐标、面别、拼板位置和抽样原则,但公开案例不得包含客户名称、logo或敏感编号。
成像与空间分辨
记录管电压/电流、放大率、角度、像素/体素和关键图像处理;体素尺寸不等于实际可检缺陷尺寸。
ROI与阈值
保存焊点边界、空洞分割阈值、最小计入尺寸和人工修正规则,使复测和跨批比较具有一致性。
定量与位置结果
分别列出单个/累计面积比或体积比、最大缺陷、数量、位置和界面关系,不混用二维和三维结果。
方法限制
说明重叠、伪影、材料厚度、切片抽样和不可见界面缺陷等限制,必要时提出CT、切片、电测或染色补充方案。
空洞形成与工艺排查方向
材料挥发与受潮
焊膏助焊剂、基板或器件吸湿在回流时释放气体,可能形成分散孔洞;需核对储存、烘烤和焊膏状态。
钢网与焊盘设计
开口面积、分割方式、焊膏覆盖、阻焊定义和via-in-pad结构影响排气通道与焊料体积。
回流温度曲线
升温速率、保温、峰值、液相时间和冷却会改变助焊剂挥发、润湿和气泡逸出,应结合实际炉温记录。
表面状态与润湿
氧化、污染、表面处理、焊料合金、器件端子和返修历史会造成润湿不均、界面微孔或开裂。
器件翘曲与装配压力
BGA或大封装在回流中翘曲可能造成焊点高度和接触差异,X-ray面积空洞率并不能单独排除枕头效应。
送样与资料要求
样品与数量
先提供3~5块代表板或失效/良品对照,标注目标器件和坐标;量产抽样按批次、拼板位置、炉次和过程能力另行确定。
结构与BOM
提供PCB层数/厚度、封装、焊盘、过孔、表面处理、器件规格和必要的装配图,便于识别X-ray重叠结构。
工艺资料
提供焊料/焊膏、钢网开口、回流曲线、烘烤、返修、via-in-pad和批次信息,用于解释空洞成因。
判定依据
提供IPC标准及版本、产品等级、客户规范、面积/体积/填充限值、单个或累计规则和关注的界面位置。
允许的破坏性操作
说明是否允许拆屏蔽罩、切板、镶嵌、切片或染色;需要保留的失效样品应提前标记。
报告用途
说明研发优化、来料/过程检验、失效分析、客户验收或争议复核;如要求资质标识需提前确认方法和认可范围。
常见问题 FAQ
PCB孔隙率和BGA焊点空洞率是一回事吗?
不是。BGA/QFN空洞是组装焊点内部缺陷;裸PCB还可能存在孔铜镀层空洞、微孔填充空洞或基材内部孔隙。对象不同,适用标准、制样、计算和判定方式都不同。
二维X-ray面积空洞率和CT体积孔隙率能直接换算吗?
不能。二维结果是投影中空洞面积占选定焊点投影面积的比例,重叠结构会叠加;CT在分割后计算三维空洞体积占焊料体积的比例。两者的ROI、阈值和空间分辨率也不同。
焊点空洞率小于25%就是合格吗?
不能把25%当作所有产品的通用限值。BGA、QFN热焊盘、功率器件、大面积焊层和客户专用产品的判据不同,还要确认IPC版本、产品等级、单个/累计空洞、位置及方法。
QFN散热焊盘可以直接套用BGA空洞标准吗?
通常不宜。QFN/BTC散热焊盘承担电气、机械和导热功能,空洞的位置、连通和热流路径同样重要,应结合IPC-7093A、器件/客户规范、散热设计及可靠性要求单独约定。
通孔焊接的填充率是不是孔隙率?
不是。通孔焊料垂直填充率通常描述焊料沿孔壁上升的高度占板厚或规定孔高的比例;孔铜镀层空洞则是镀层连续性缺陷,两者不能用同一公式。
裸PCB镀孔或微孔空洞怎么检测?
可先用X-ray/CT筛查,再按IPC-TM-650 2.1.1F制备金相微切片,观察孔铜、填孔、界面和裂纹。微切片是破坏性抽样,应约定剖切方向、位置、数量和允许返工。
X-ray能判断虚焊、枕头效应或润湿不良吗?
X-ray擅长识别密度和几何差异,但平面界面型不润湿、枕头效应或微裂纹可能在投影中不明显。需要结合倾斜观察、CT、染色切片、电测或金相证据综合判断。
孔隙率越低,焊点可靠性一定越好吗?
不一定只看总比例。靠近界面或高应力区的空洞、连续微孔、热焊盘有效接触面积和裂纹起点,可能比中央孤立大孔更关键。应结合位置、尺寸、形态和热机械载荷分析。
孔隙率检测需要多少样品?
工艺筛查可先选3~5块板覆盖不同位置和炉次;量产验证应按批次、拼板位置、封装和过程能力制定抽样。金相切片具有破坏性,宜先用X-ray确定代表性截面。
能否出具带CMA或CNAS标识的孔隙率报告?
需按被测对象、采用方法、判定标准和实验室认可范围逐项确认。客户自定义ROI、阈值或CT体积算法可形成技术报告,但不应自动表述为认可范围内的标准判定。
需要确认PCB/PCBA孔隙率按哪种方法测试?
可发送板卡照片或装配图、器件封装、目标位置、标准版本、产品等级、判定限值及是否允许切片。正衡检测协助选择2D X-ray、工业CT或金相微切片方案。